
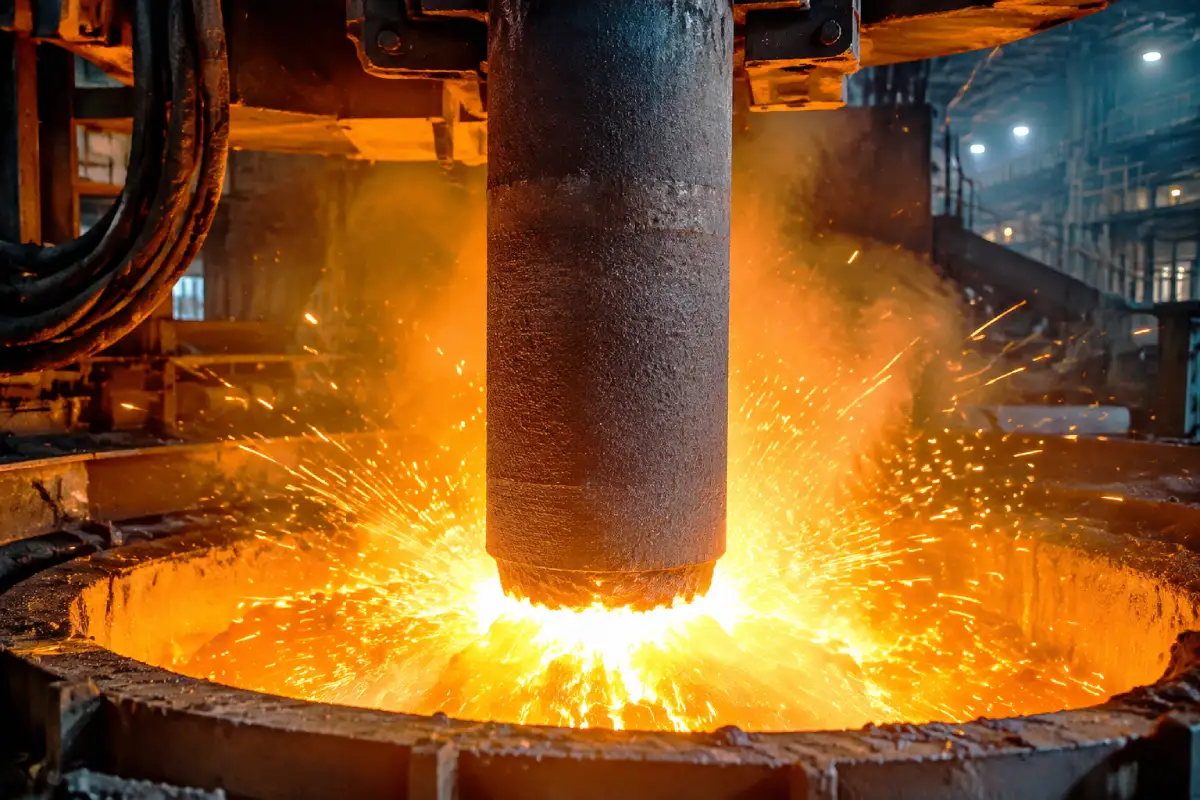
کالبدشکافی مؤلفه های هزینه در فولادسازی EAF
در متالورژی مدرن، کوره قوس الکتریکی (EAF – Electric Arc Furnace) نماد بهره وری، انعطاف پذیری و فولادسازی کربن پایین است. با این حال، هر مهندس فولادسازی یا مدیر بازرگانی با واقعیتی اجتناب ناپذیر روبروست: الکترود گرافیتی (Graphite Electrode) حیاتی ترین جزء مصرفی کوره قوس است که تا امروز هیچ جایگزین صنعتی مستقیمی در مقیاس انبوه برای آن وجود ندارد.
الکترودهای گرافیتی گرید UHP (Ultra-High Power) باید چگالی جریانی فراتر از ۲۵\{ A/cm}^۲ را از خود عبور دهند، دمای قوس بالاتر از ۳۰۰۰ درجه سانتی گراد را تاب بیاورند و تنش های مکانیکی و شوک های حرارتی سهمگین شارژ قراضه و بریکت (DRI) را بدون شکست ساختاری تحمل کنند.
اما چرا قیمت این قطعه استراتژیک شبیه به یک بازار پرنوسان کالایی (Commodity) رفتار می کند و در چرخه های مختلف اقتصادی جهش های ناگهانی یا ریزش های شدید را تجربه می کند؟ در این کالبدشکافی فنی، ساختار هزینه، زنجیره تأمین، فرآیند فوق پیشرفته تولید و متغیرهای نامرئی مؤثر بر قیمت تمام شده الکترود گرافیتی را بررسی می کنیم.
گلوگاه مواد اولیه: انحصار و پیچیدگی کک سوزنی (Needle Coke)
بیش از ۵۰ تا ۶۰ درصد قیمت تمام شده یک الکترود گرافیتی، مستقیماً به ماده خام کلیدی آن یعنی کک سوزنی (Needle Coke) گره خورده است. کک سوزنی ساختاری کریستالی و بسیار کشیده (Anisotropic) دارد که ضریب انبساط حرارتی (CTE) بسیار پایین و هدایت الکتریکی فوق العاده ای به الکترود می بخشد.
منشأ نفتی در برابر منشأ قطران زغال سنگ
کک سوزنی پایه نفتی (Petroleum-based): از ته مانده های برج تقطیر FCC پتروشیمی حاصل می شود. عموماً برای تولید الکترودهای فوق پیشرفته UHP با ضریب انبساط حرارتی بسیار پایین (CTE < ۱.۱ \times ۱۰^{-۶}/\{K}) ترجیح داده می شود. کک سوزنی پایه قطران (Coal-tar Pitch-based): از قطران زغال سنگ فرآوری شده در کوره های کک سازی به دست می آید و نیازمند فرآیندهای پیچیده پالایش کینولین نامحلول (QI) است.
تعداد تولیدکنندگان برتر کک سوزنی با خلوص بالا در جهان (نظیر ConocoPhillips در آمریکا، ENEOS در ژاپن و برخی شرکت های پیشرو در چین و اروپا) محدود است. هرگونه تغییر در کرک اسپرد پالایشگاه ها یا اورهال این واحدها، به سرعت قیمت الکترود گرافیتی را جابه جا می کند.
چرخه تولید طولانی و سهم انرژی بری فرآیند گرافیتاسیون
تولید الکترود گرافیتی یک فرآیند ریخته گری یا فرم دهی سریع نیست؛ بلکه یک ماراتن متالورژیکی ۲ تا ۳ ماهه است.
گرافیتاسیون (Graphitization): قلب مصرف برق
در دمای بین ۲۸۰۰ تا ۳۰۰۰ درجه سانتی گراد در کوره های LWG (Lengthwise Graphitization) یا کوره های سنتی Acheson، اتم های کربن از ساختار بی شکل (Amorphous) به شبکه بلوری شش ضلعی منظم گرافیت تغییر فاز می دهند.
مصرف انرژی الکتریکی در فرآیند گرافیتاسیون بین ۳ تا ۵ مگاوات ساعت به ازای هر تن متغیر است. بنابراین، نوسان قیمت جهانی گاز طبیعی و تعرفه های الکتریسیته صنعتی، به طور تصاعدی هزینه نهایی پخت و گرافیتاسیون را متأثر می کند. طولانی بودن دوره تولید (Lead Time) سبب می شود سازندگان نتوانند در کوتاه مدت عرضه را همگام با افزایش ناگهانی تقاضا افزایش دهند؛ عاملی که در رونق های ناگهانی فولاد، حباب قیمتی ایجاد می کند.
گذار به فولادسازی سبز و تغییر توازن عرضه و تقاضا
فولادسازی جهان در حال عبور از مسیر پرآلاینده کوره بلند (BF-BOF) به سمت مسیر کم کربن کوره قوس الکتریکی (EAF) با خوراک قراضه و آهن اسفنجی (DRI/HBI) است.
- مقررات کربن زدایی چین و اروپا: حرکت سریع چین برای افزایش سهم بازیافت قراضه و کاهش تولید مبتنی بر زغال سنگ، تقاضای ساختاری برای الکترودهای قطور گرید UHP (قطرهای ۶۰۰، ۶۵۰ و ۷۰۰ میلی متر) را افزایش داده است.
- سیاست های صادراتی و مالیاتی کشورهای مبدأ: چین به عنوان بزرگ ترین تأمین کننده مقداری الکترود، با لغو معافیت های مالیاتی صادراتی (Export Tax Rebate) یا اعمال استانداردهای سخت گیرانه محیط زیستی در فصول سرد (Winter Cuts)، جریان عرضه جهانی را دستخوش شوک مقطعی می کند.
تفاوت گریدها و پارامترهای کیفی: چرا ارقام فاکتورها یکسان نیست؟
قیمت الکترود گرافیتی نمی تواند یک عدد ثابت باشد، زیرا مشخصات فیزیکی-مکانیکی آن تفاوت های قیمتی قابل توجهی را بر اساس گرید تحلیلی تعیین می کنند:
| گرید الکترود | چگالی ظاهری ( 𝑔 / 𝑐 𝑚 ۳ g/cm ۳ ) | مقاومت الکتریکی ویژه ( 𝜇 Ω ⋅ 𝑚 μΩ⋅m ) | ضریب انبساط حرارتی ( ۱۰ − ۶ / 𝐾 ۱۰ −۶ /K ) | کاربرد اصلی در متالورژی |
| UHP (Ultra High Power) | > 1.68 − 1.74 >1.68−1.74 | < 5.0 − 5.5 <5.0−5.5 | < 1.1 − 1.3 <1.1−1.3 | کورههای قوس EAF فوقپیشرفته، ذوب سریع DRI و قراضه سنگین |
| HP (High Power) | 1.64 − 1.68 1.64−1.68 | 5.5 − 6.5 5.5−6.5 | 1.3 − 1.5 1.3−1.5 | کورههای قوس متوسط، کورههای تصفیه پاتیل (LF) |
| RP (Regular Power) | 1.58 − 1.62 1.58−1.62 | 6.5 − 7.5 6.5−7.5 | > 1.6 >1.6 | کورههای ذوب کوچک، فرآیندهای قوس غوطهور و فروآلیاژها |
اهمیت فوق العاده پین/نیپل (Nipple Connection)
نیپل ها (اتصالات مخروطی ۴ ترید یا ۳ ترید) تحت بالاترین گشتاور خمشی و تمرکز تنش قرار دارند. نیپل های الکترود گرافیتی همواره از مرغوب ترین کک سوزنی ۱۰۰٪ نفتی و با چند مرحله اشباع سازی (Impregnation) تولید می شوند؛ در نتیجه قیمت تمام شده نیپل ها نسبت به بدنه الکترود به مراتب بالاتر است.
هزینه های لجستیک، شکنندگی و ریسک های ارزی
الکترود گرافیتی کالایی به شدت شکننده است که نیازمند بسته بندی های چوبی محافظت شده و کانتینربندی استاندارد با رعایت اصول مهاربندی (Lashing) دریایی است.
- کرایه حمل کانتینری و فله: نوسانات نرخ حمل ونقل دریایی بین المللی مستقیماً بر قیمت تحویل در مقصد اثر می گذارد.
- نرخ تبدیل ارز و قوانین تجاری: برای صنایع فولاد در خاورمیانه و ایران، ریسک های ارزی، خواب سرمایه ناشی از تشریفات گمرکی، و هزینه های بانکی انتقال وجه، لایه دیگری از نوسان را بر قیمت تمام شده در پای کوره اضافه می کند.
زاویه پنهان در کارخانه فولاد: «نرخ مصرف ویژه» مهم تر از «قیمت واحد خرید»
اشتباه متداول در خرید الکترود گرافیتی، نگاه صرف به قیمت در هر تن به جای هزینه تمام شده بر تن فولاد مذاب (Cost/Ton_{Liquid Steel}) است.
مصرف الکترود در کوره قوس الکتریکی حاصل سه پدیده متالورژیکی است:
Total Consumption=Tip Sublimation (تصعید نوک)+Side Oxidation (اکسیداسیون بدنه)+Breakage (شکست مکانیکی)
- اکسیداسیون سطحی (Side Oxidation): بیش از ۵۰٪ مصرف در دمای بالای ۵۰۰ درجه رخ می دهد. الکترودی با چگالی پایین و تخلخل بالا سریع تر اکسید شده و لاغر می شود (Penciling Effect).
- تصعید نوک (Tip Sublimation): ناشی از توان قوس در دمای بالای ۳۵۰۰ درجه.
- شکست مکانیکی و جدا شدن پین: ناشی از ریزش قراضه سنگین، نوسان غیراستاندارد سیستم رگولاسیون هیدرولیک بازوها یا عدم رعایت گشتاور استاندارد در هنگام بستن (Torque Wrench).
> یک مقایسه تحلیلی: اگر الکترودی ۵٪ ارزان تر خریداری شود اما نرخ مصرف ویژه آن از به افزایش یابد، هزینه نهایی ذوب نه تنها کاهش نیافته، بلکه با احتساب توقف کوره برای الکترودگذاری، آسیب جدی به بهره وری کارخانه وارد کرده است.
راهکارهای استراتژیک برای مدیریت نوسانات قیمت الکترود
برای مهار اثرات نوسان قیمت این کالای حیاتی، فولادسازان پیشرو رویکردهای زیر را اتخاذ می کنند:
- بهینه سازی پارامترهای الکتریکی و سرباره پفکی (Foaming Slag): پوشش دادن قوس با سرباره متورم و کنترل طول قوس، اکسیداسیون جانبی و تشعشع مستقیم به دیواره و نوک الکترود را به حداقل می رساند.
- سیستم های اسپری آب بدنه الکترود (Water Spray Cooling): کاهش دمای ستون الکترود خارج از کوره، سرعت واکنش های اکسیداسیون سطحی را به شدت مهار می کند.
- پایش استاندارد انبارداری و گشتاور کوپلینگ: نگهداری در محیط خشک، استفاده از پلاگ های محافظ رزوه ها و کوپل کردن با آچارهای کالیبره شده تورک متر برای پیشگیری از شکست مفصل.
- تأمین استراتژیک از منابع معتبر و بازرسی های فنی: عقد قراردادهای تأمین بلندمدت و همکاری با شرکت های بازرگانی تخصصی که سورس های معتبر جهانی، ثبات کیفی، و سرتیفیکیت های اصالت متالورژیکی را تضمین می کنند.
جمع بندی: کیفیت و ثبات زنجیره تأمین، برگ برنده فولادسازی مدرن
نوسان قیمت الکترود گرافیتی کوره قوس تابعی پیچیده از قیمت مواد اولیه پتروشیمی (کک سوزنی)، بهای جهانی انرژی الکتریکی، روندهای گذار به فولاد سبز و هزینه های لجستیک بین المللی است. در این بازار پرچالش، اتخاذ استراتژی خرید هوشمندانه که بر پایه کاهش نرخ مصرف به ازای تن ذوب و اطمینان از پایداری خواص ترمومکانیکی الکترود بنا شده باشد، تفاوت میان سودآوری یا تحمیل هزینه های سنگین توقف کوره را رقم می زند.
آداک کربن قشم با اشراف کامل بر متغیرهای زنجیره تأمین جهانی و با اتکا به دسترسی مستقیم به معتبرترین کارخانجات تولید الکترودهای گرافیتی گرید UHP، HP و RP، همراه معتمد فولادسازان کشور در تضمین کیفیت، ثبات ابعادی و مشاوره تخصصی مصرف اقتصادی کوره قوس الکتریکی است.
سؤالات متداول (FAQ)
۱. چرا کک سوزنی ماده ای تا این حد گران قیمت و نایاب است؟
تولید کک سوزنی مستلزم نفت با گوگرد بسیار پایین (Sweet Crude) و آروماتیک بسیار بالا به همراه فرآیندهای تأخیر کک سازی بسیار پیشرفته است. تعداد پالایشگاه های با این توانایی تکنولوژیک در جهان انگشت شمار است و تقاضای رو به رشد باتری های خودروهای برقی نیز به این کمبود دامن زده است.
۲. ضریب انبساط حرارتی (CTE) چه نقشی در جلوگیری از شکست الکترود دارد؟
در دمای کوره قوس، گرادیان حرارتی شدیدی بین مرکز ستون و پوسته الکترود ایجاد می شود. پایین بودن ضریب CTE باعث می شود تنش های کششی ناشی از انبساط غیرهمگن متریال مهار شده و از ترک خوردگی های طولی و عرضی الکترود جلوگیری به عمل آید.
۳. تفاوت کلیدی الکترود UHP و HP چیست؟
الکترودهای UHP چگالی بالاتر، مقاومت اهمی ویژه کمتر و مقاومت در برابر شوک حرارتی بالاتری دارند و برای کوره هایی با جریان الکتریکی فوق العاده بالا و سرعت ذوب سریع طراحی شده اند، در حالی که گریدهای HP برای کوره های با بار الکتریکی کمتر و فرآیندهای تصفیه ثانویه پاتیل (LF) استفاده می شوند.


بدون دیدگاه